
鈦合金沖壓|純鈦與 Ti-6Al-4V 沖壓加工
富合可沖壓四種鈦材:純鈦 Gr.1、Gr.2,以及鈦合金 Gr.5(Ti-6Al-4V)與 Gr.23(Ti-6Al-4V ELI)。模具在廠內設計製作,開模時就依鈦材特性設定模具間隙與強度。
為什麼鈦材需要專用模具?
鈦的抗拉強度高、彈性模數低,又容易黏模。實際加工時回彈比鋼大、模具磨耗快,模具間隙可調整的範圍也窄。我們在生產中留意模具的細微變化,在尺寸偏移之前先做調整。
鈦材牌號與加工方式
| 牌號 | 類別 | 可做加工 |
|---|---|---|
| Gr.1、Gr.2 | 純鈦 | 下料、沖孔、折彎、引伸 |
| Gr.5(Ti-6Al-4V) | α-β 鈦合金 | 下料、沖孔、折彎、引伸 |
| Gr.23(Ti-6Al-4V ELI) | α-β 鈦合金(低間隙元素) | 下料、沖孔、折彎、引伸 |
鈦材機械性質
| 牌號 | 最低抗拉強度 | 最低降伏強度 | 最低伸長率 |
|---|---|---|---|
| Gr.1 | 240 MPa | 138 MPa | 24% |
| Gr.2 | 345 MPa | 275 MPa | 20% |
| Gr.5 | 895 MPa | 828 MPa | 10% |
| Gr.23 | 828 MPa | 759 MPa | 10% |
數值為 ASTM B265 退火板材的規範最低值,實際以材料證明為準。純鈦強度較低、最容易成形;Gr.5、Gr.23 強度高,成形難度也較高。
鈦合金沖壓的難點與對策
| 問題 | 原因 | 對策 |
|---|---|---|
| 回彈大 | 降伏強度高、彈性模數低 | 模具預留回彈角度、整形工序 |
| 黏模 | 接觸壓力高、潤滑不足 | 選用合適潤滑、改善模面、評估耐磨塗層 |
| 破裂 | 局部變形集中、延展性不足 | 加大圓角、分段成形 |
| 尺寸不穩 | 回彈與材料批次差異 | 固定材料狀態、試模量測、修正模面 |
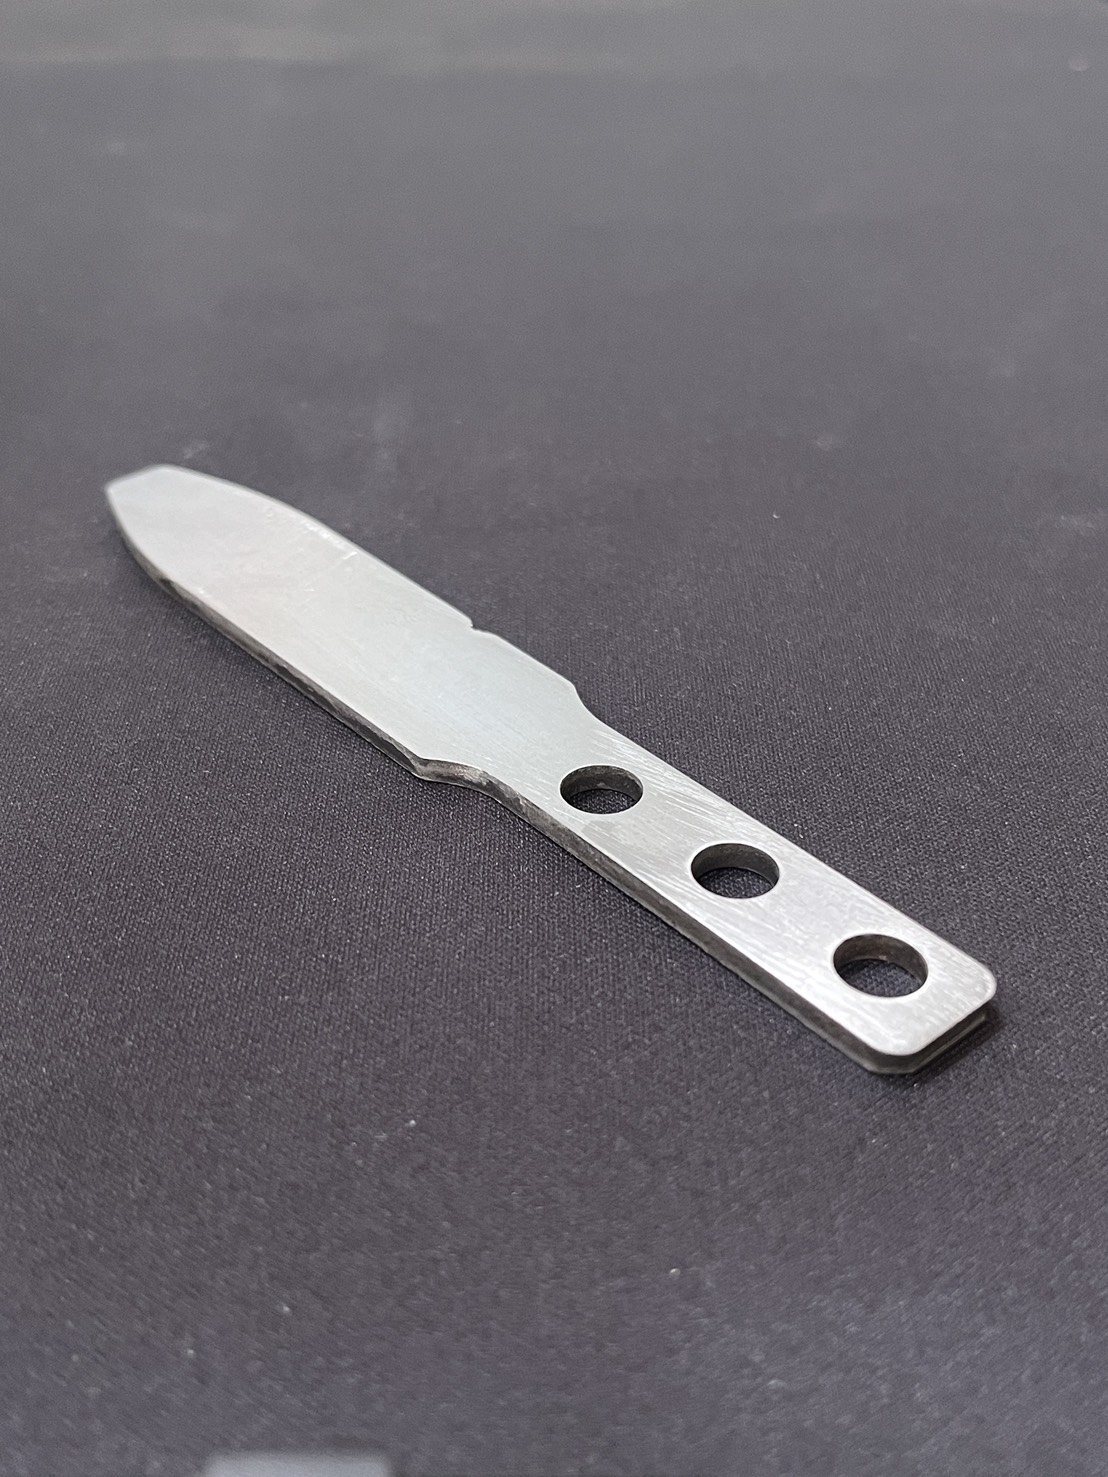
下料可做到 6 mm 鈦板;折彎與引伸以薄板為主。
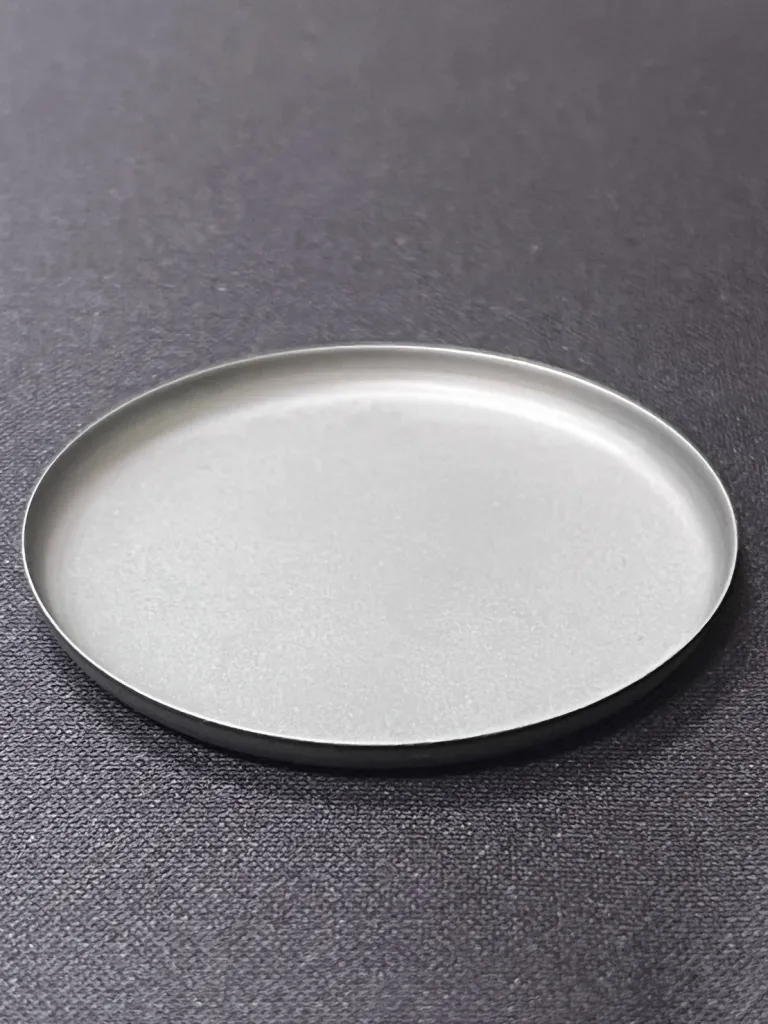
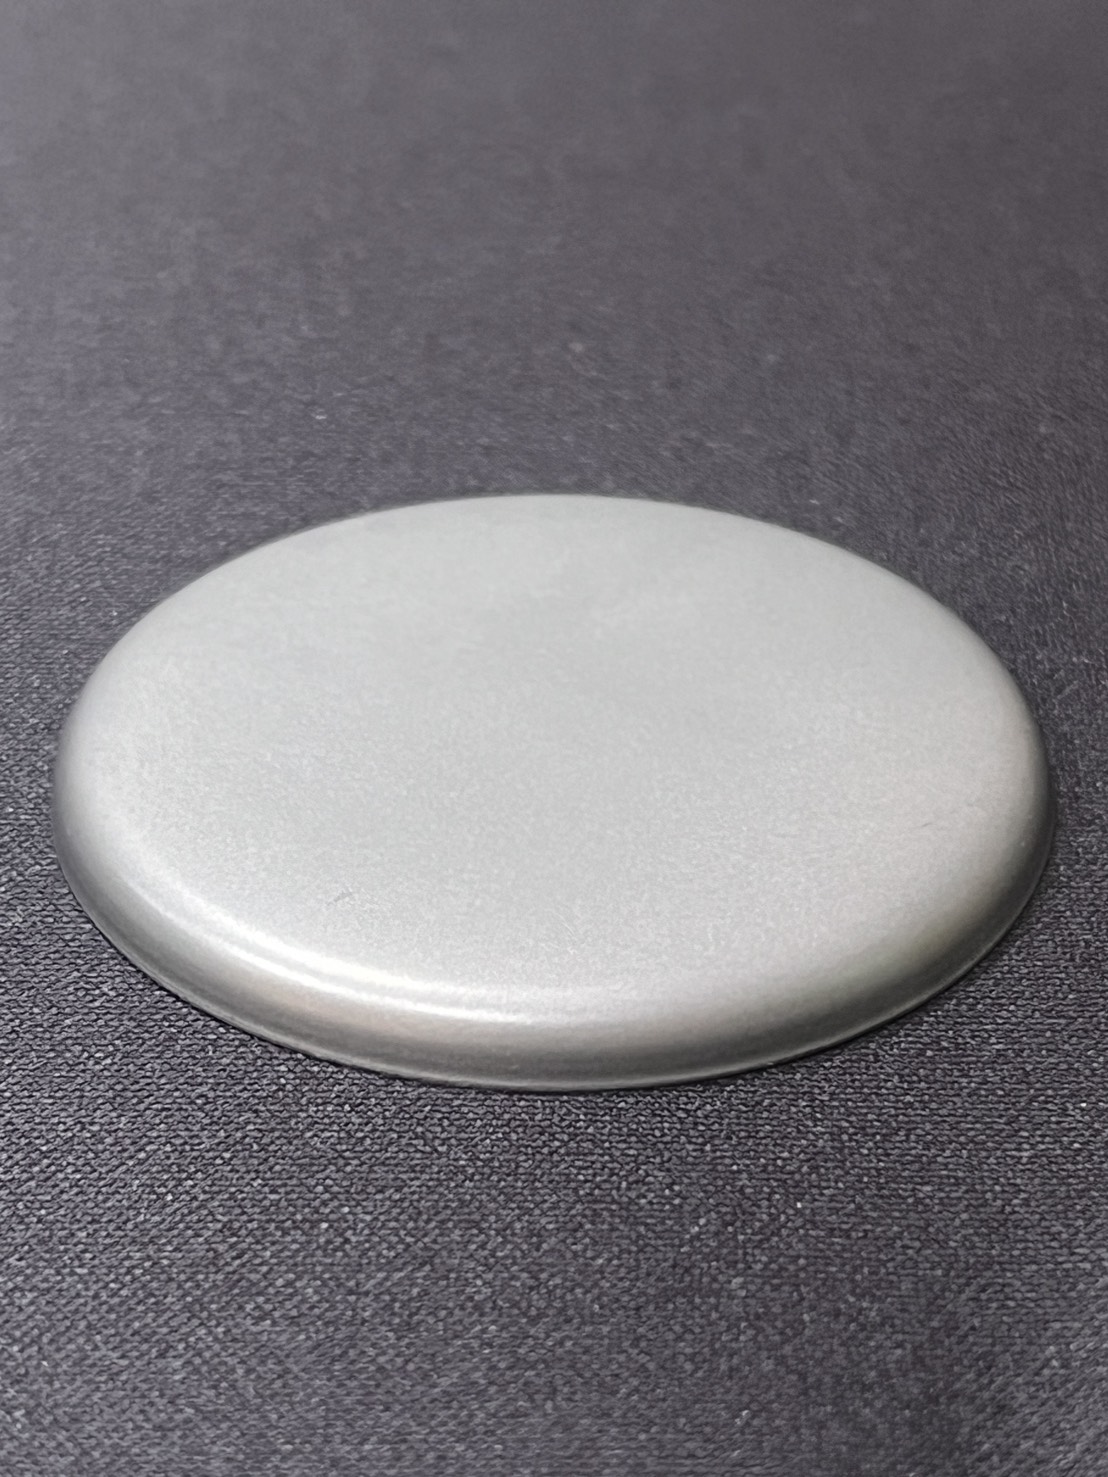
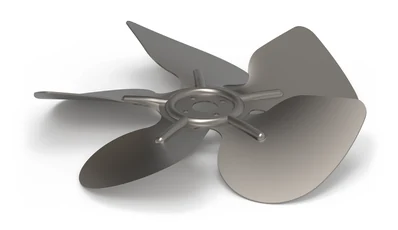
加工實例:Gr.23 鈦合金引伸件
材質 Gr.23(Ti-6Al-4V ELI),板厚 0.5 mm、外徑 50 mm、高度 5 mm。
鈦合金沖壓件的特性
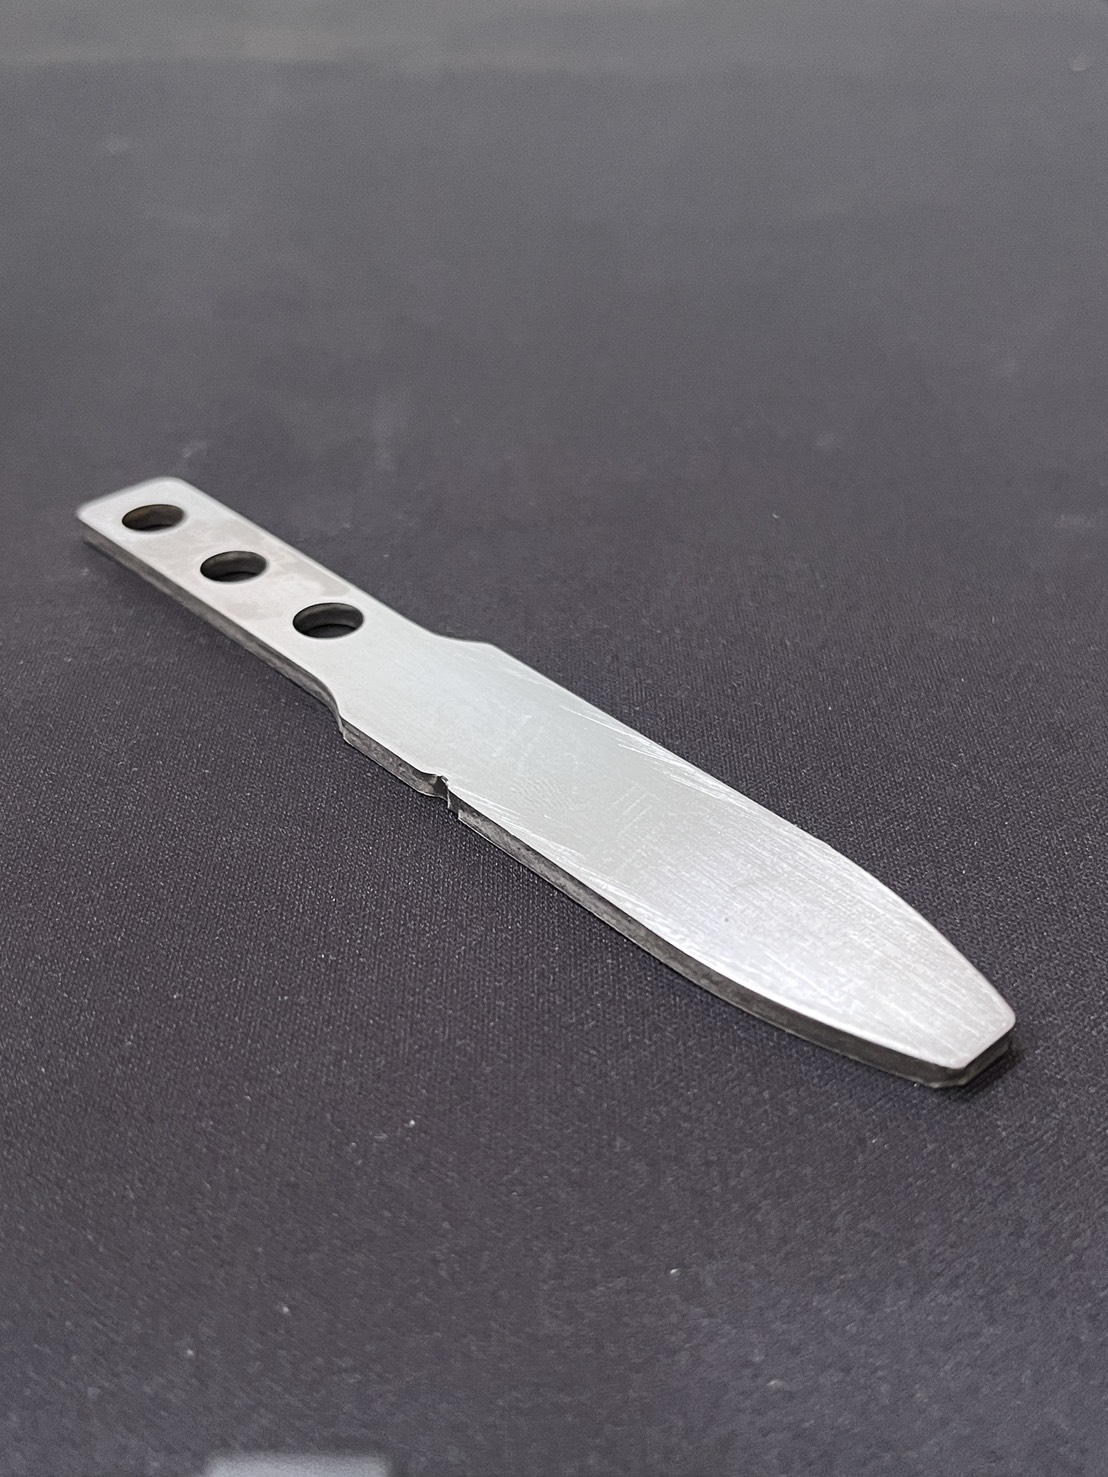
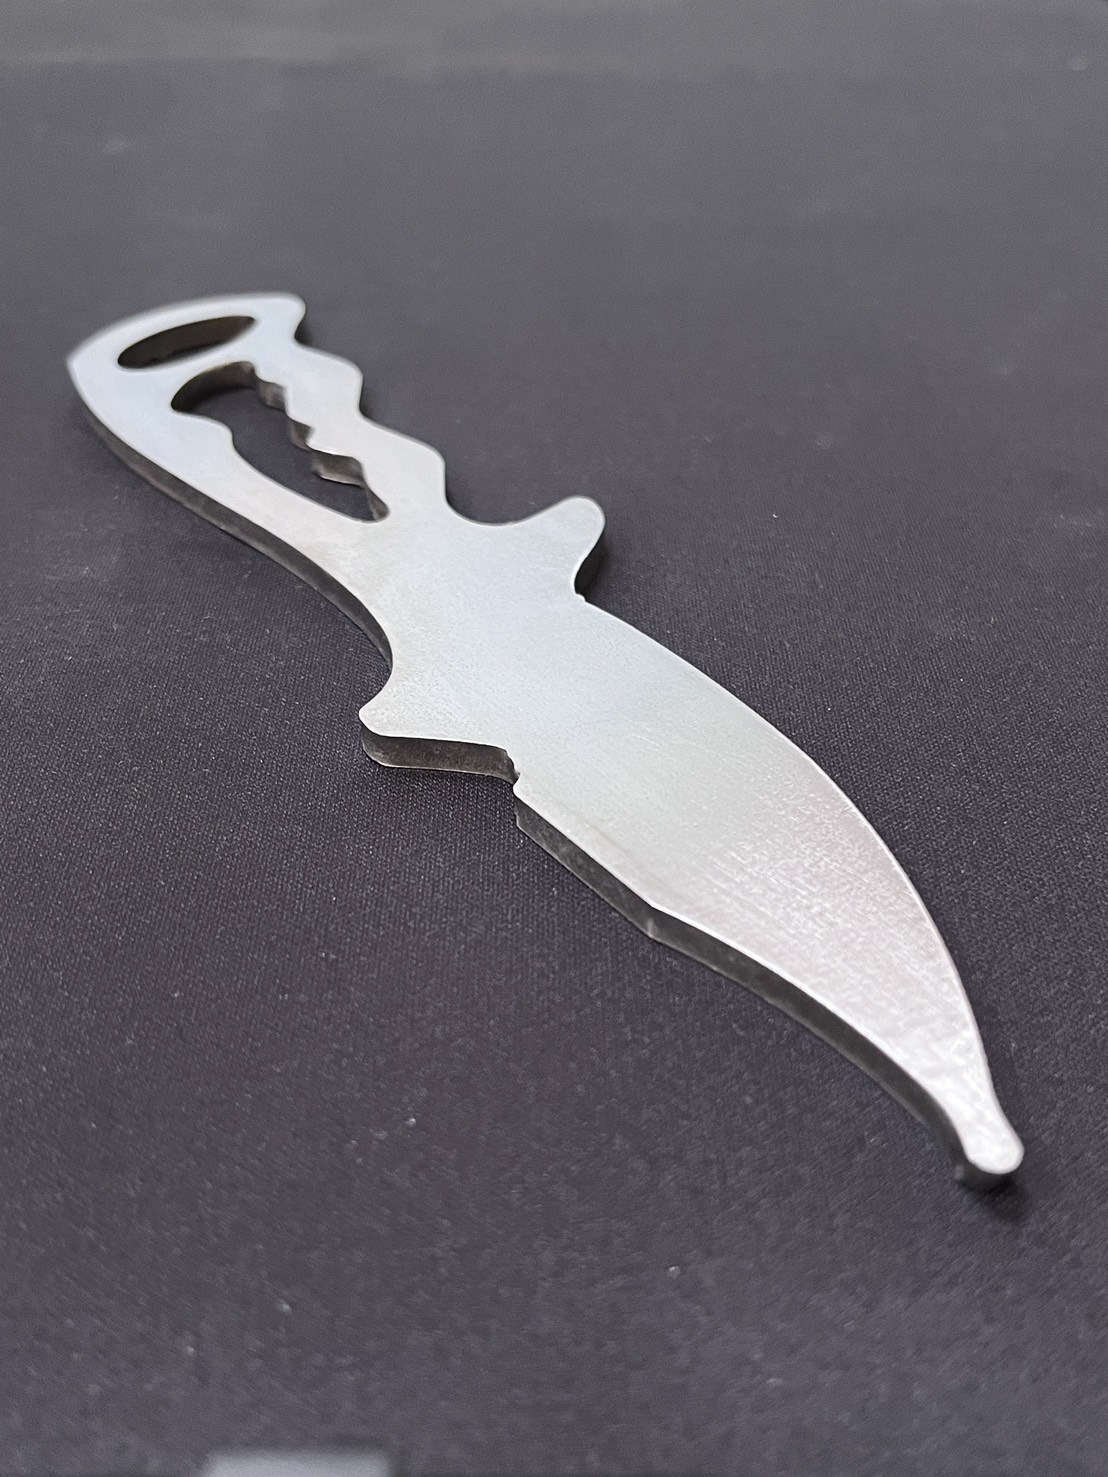
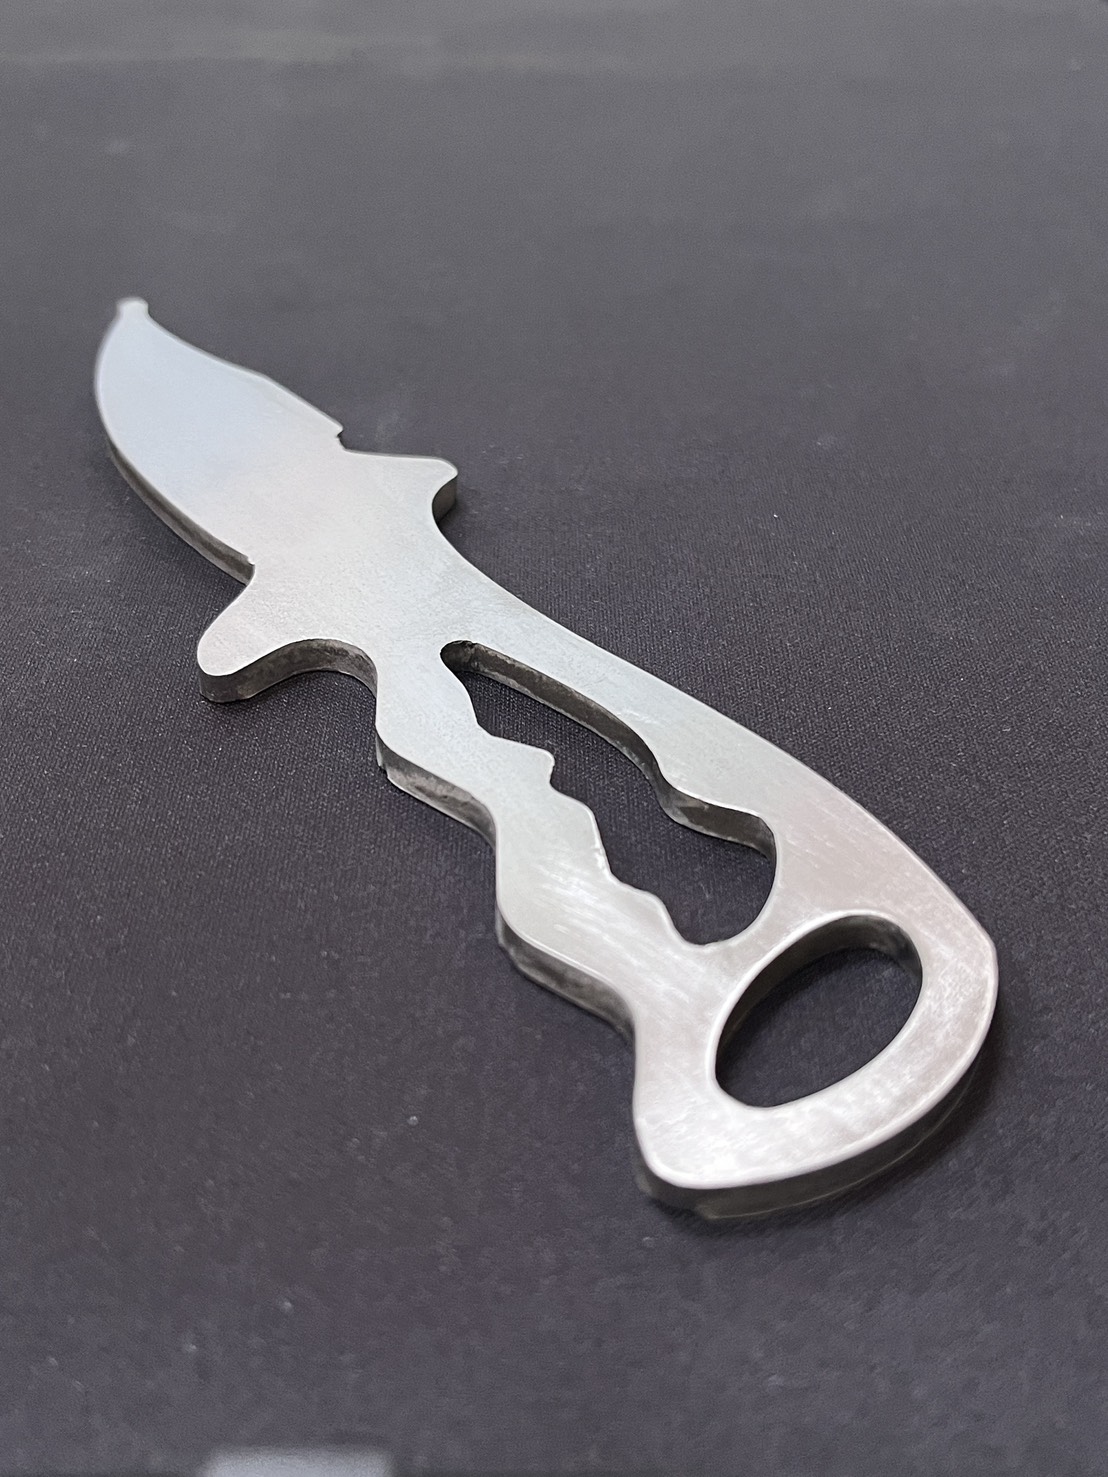
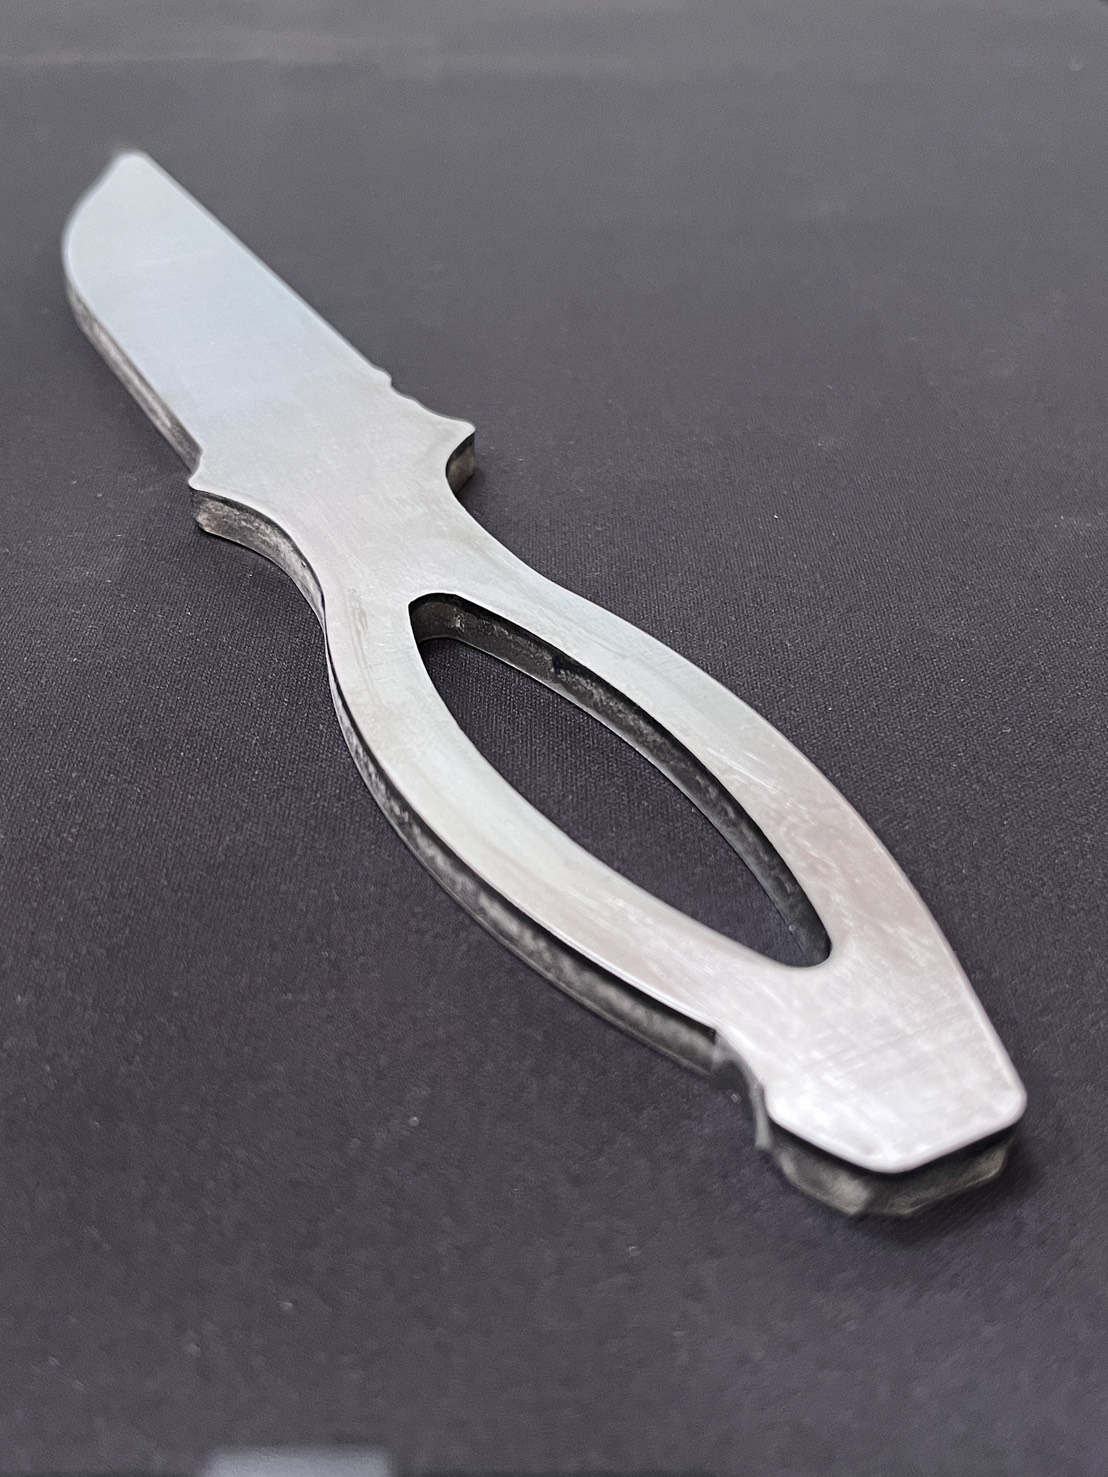
鈦合金沖壓件強度高、重量輕、耐腐蝕,熱膨脹係數低,適合需要減重或耐腐蝕的零件。純鈦的成形性較好,鈦合金強度較高,可依用途選擇。鈦材常用於航太、醫療器材等產業的零件,富合以代工方式依客戶圖面與規格沖壓,產業認證由客戶或其指定的驗證單位負責。
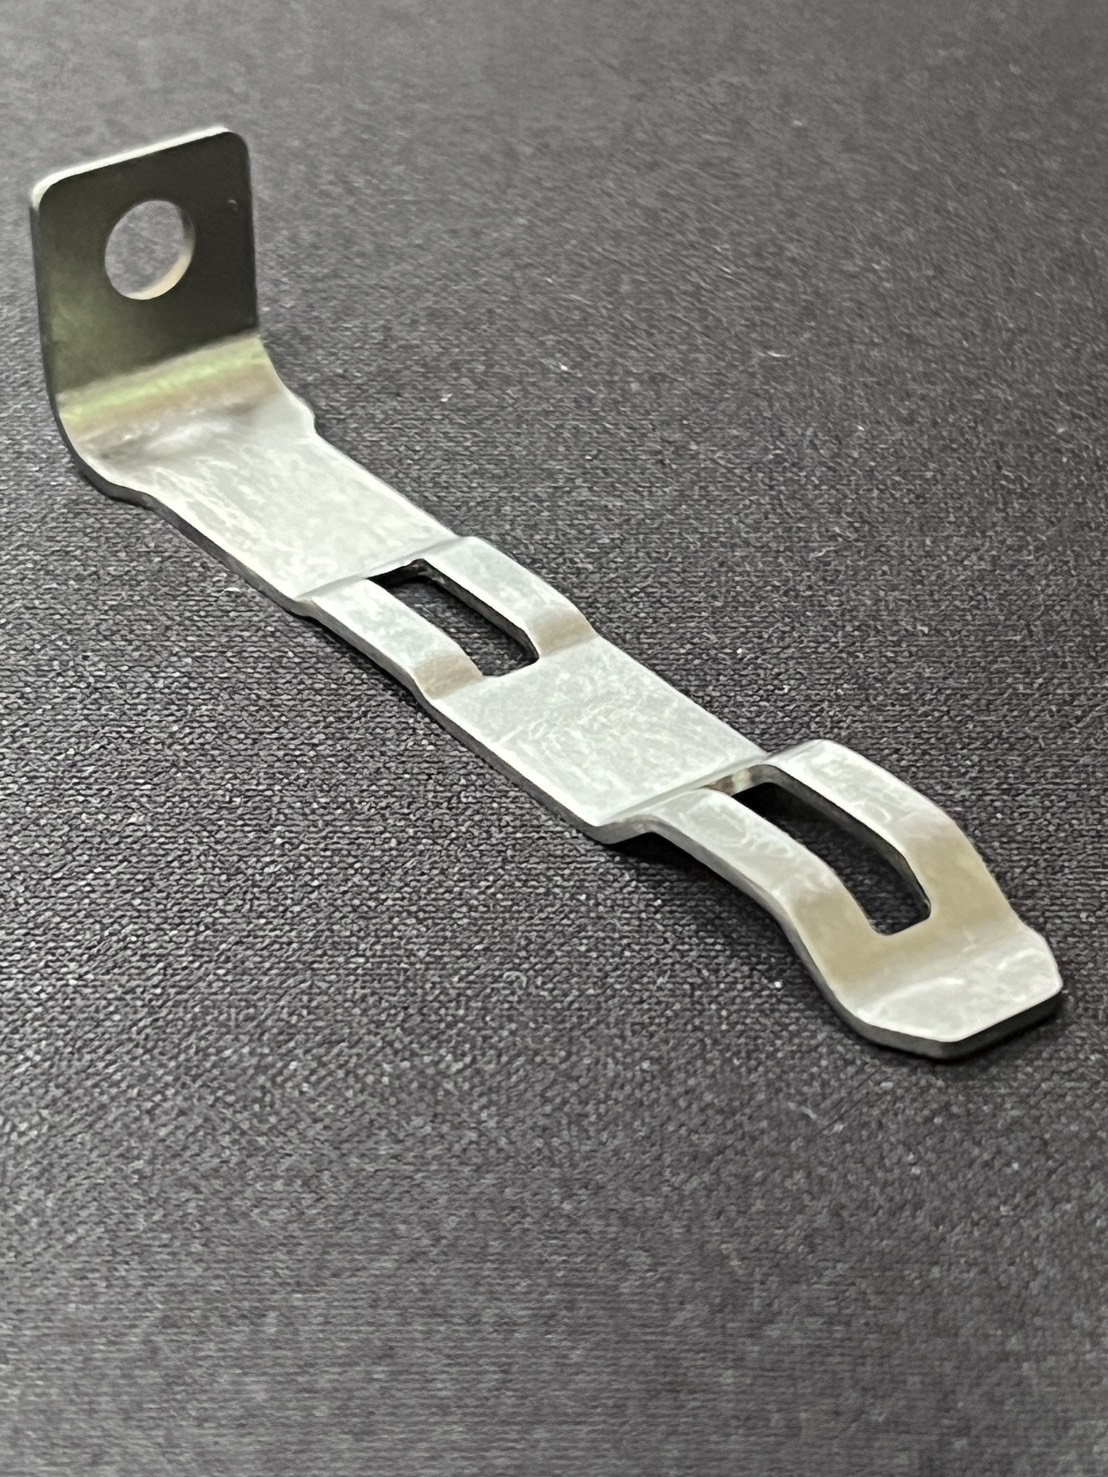
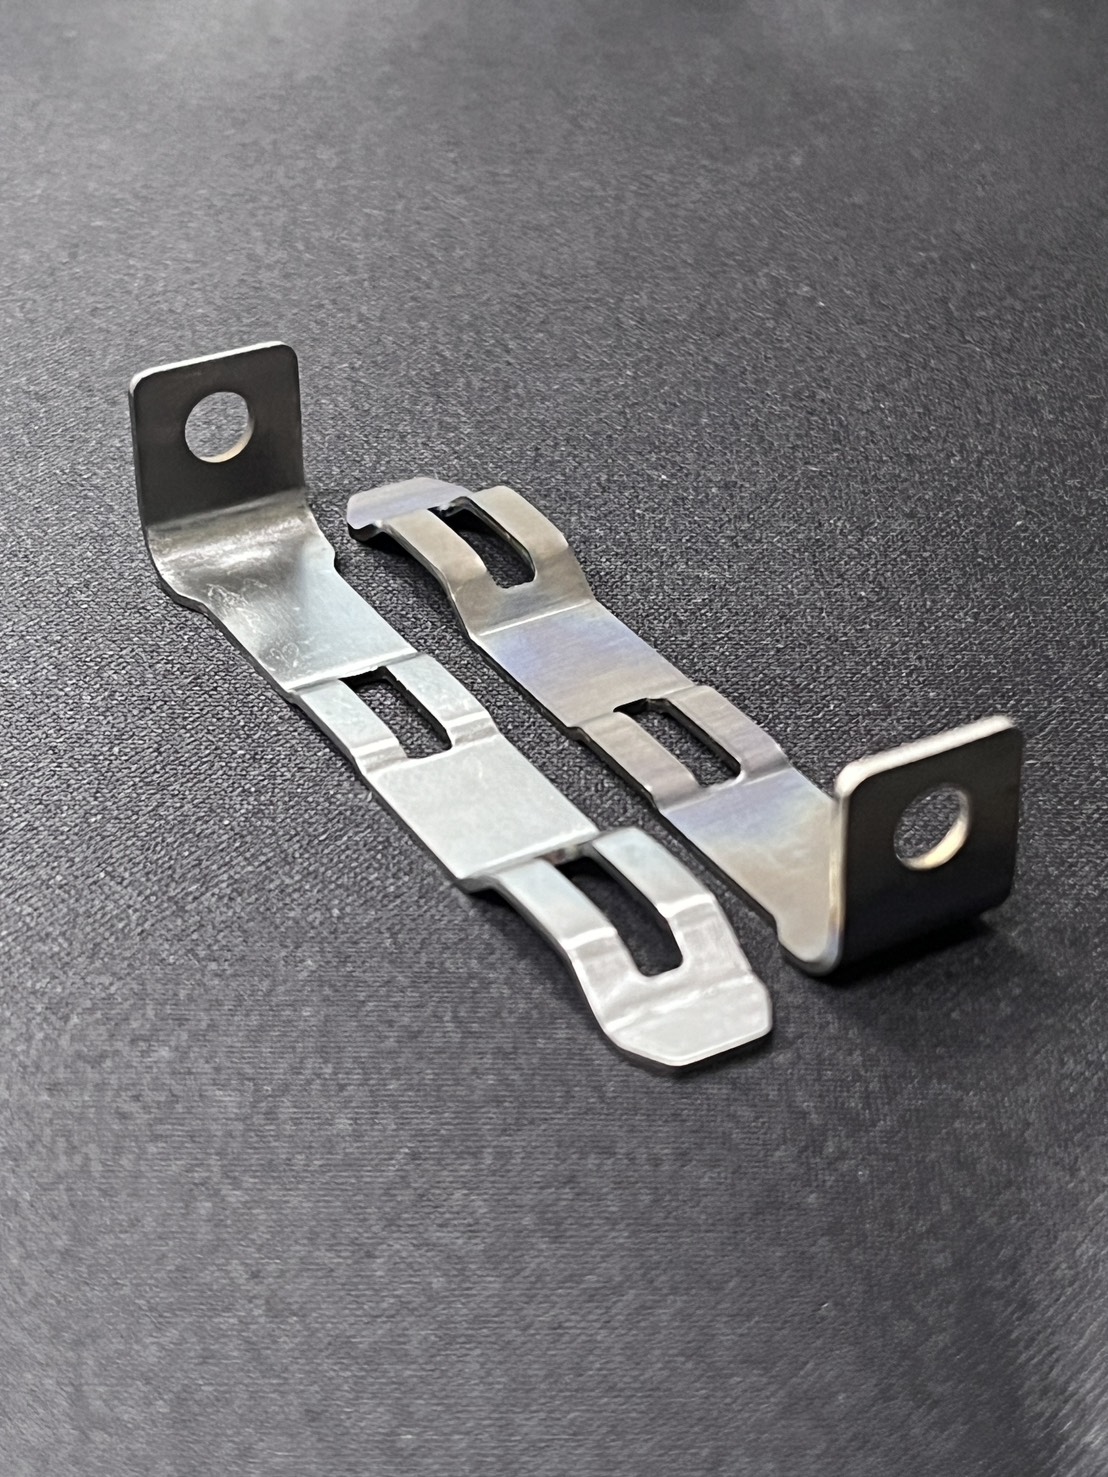
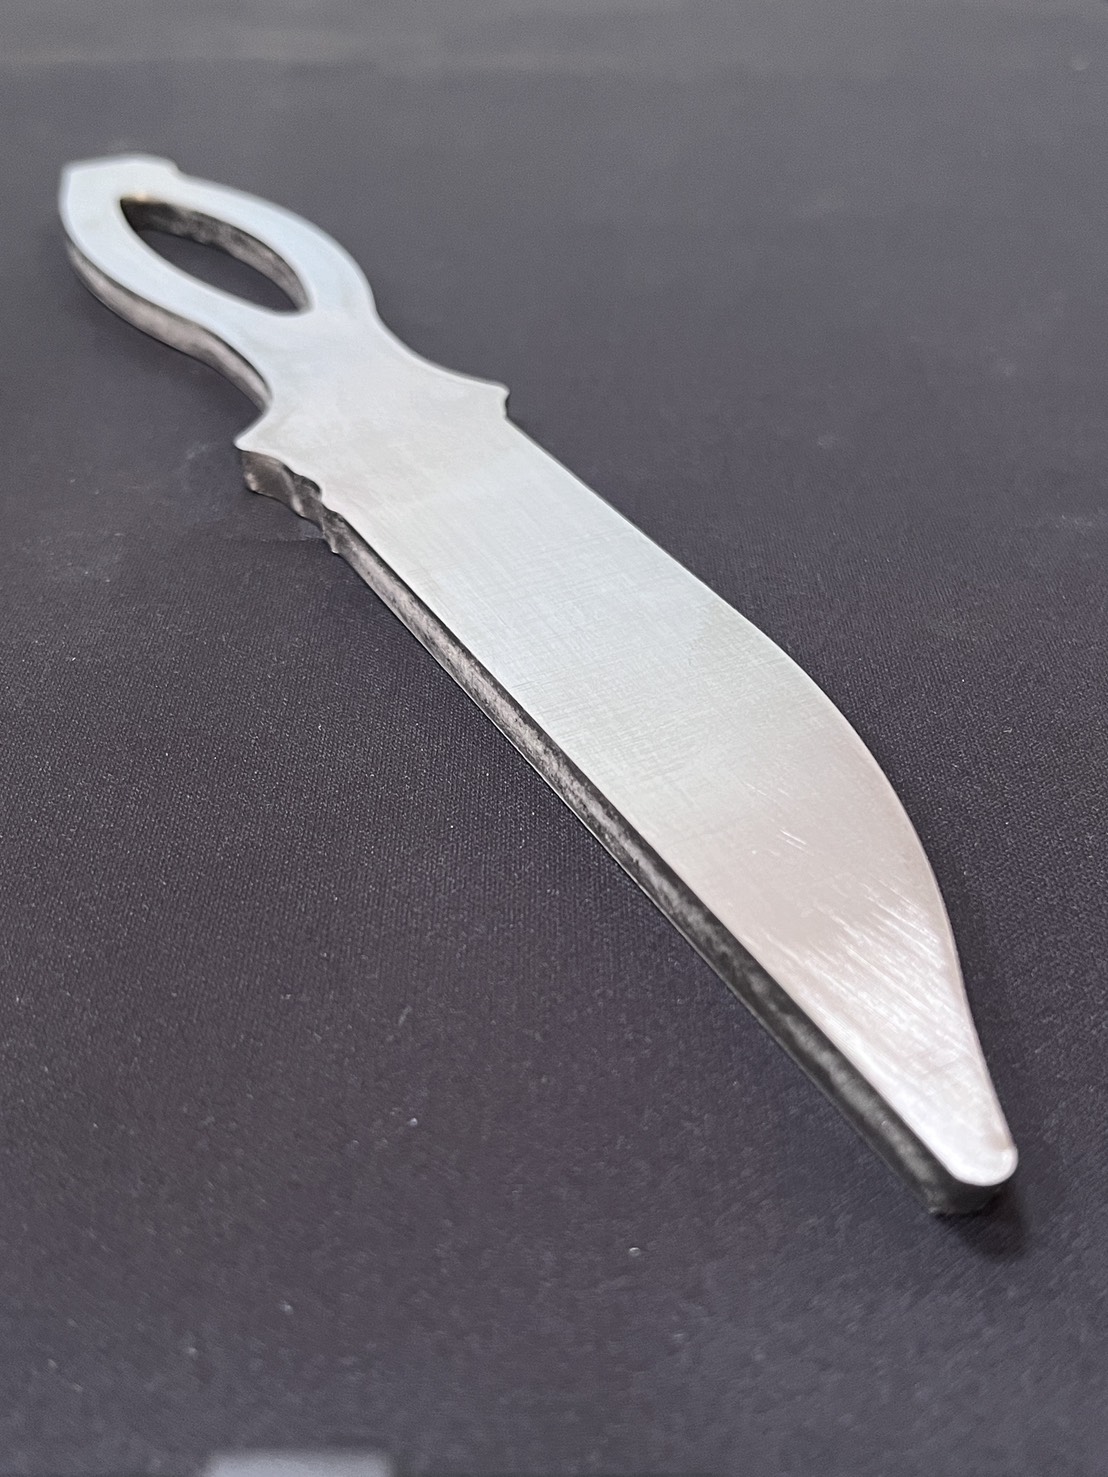
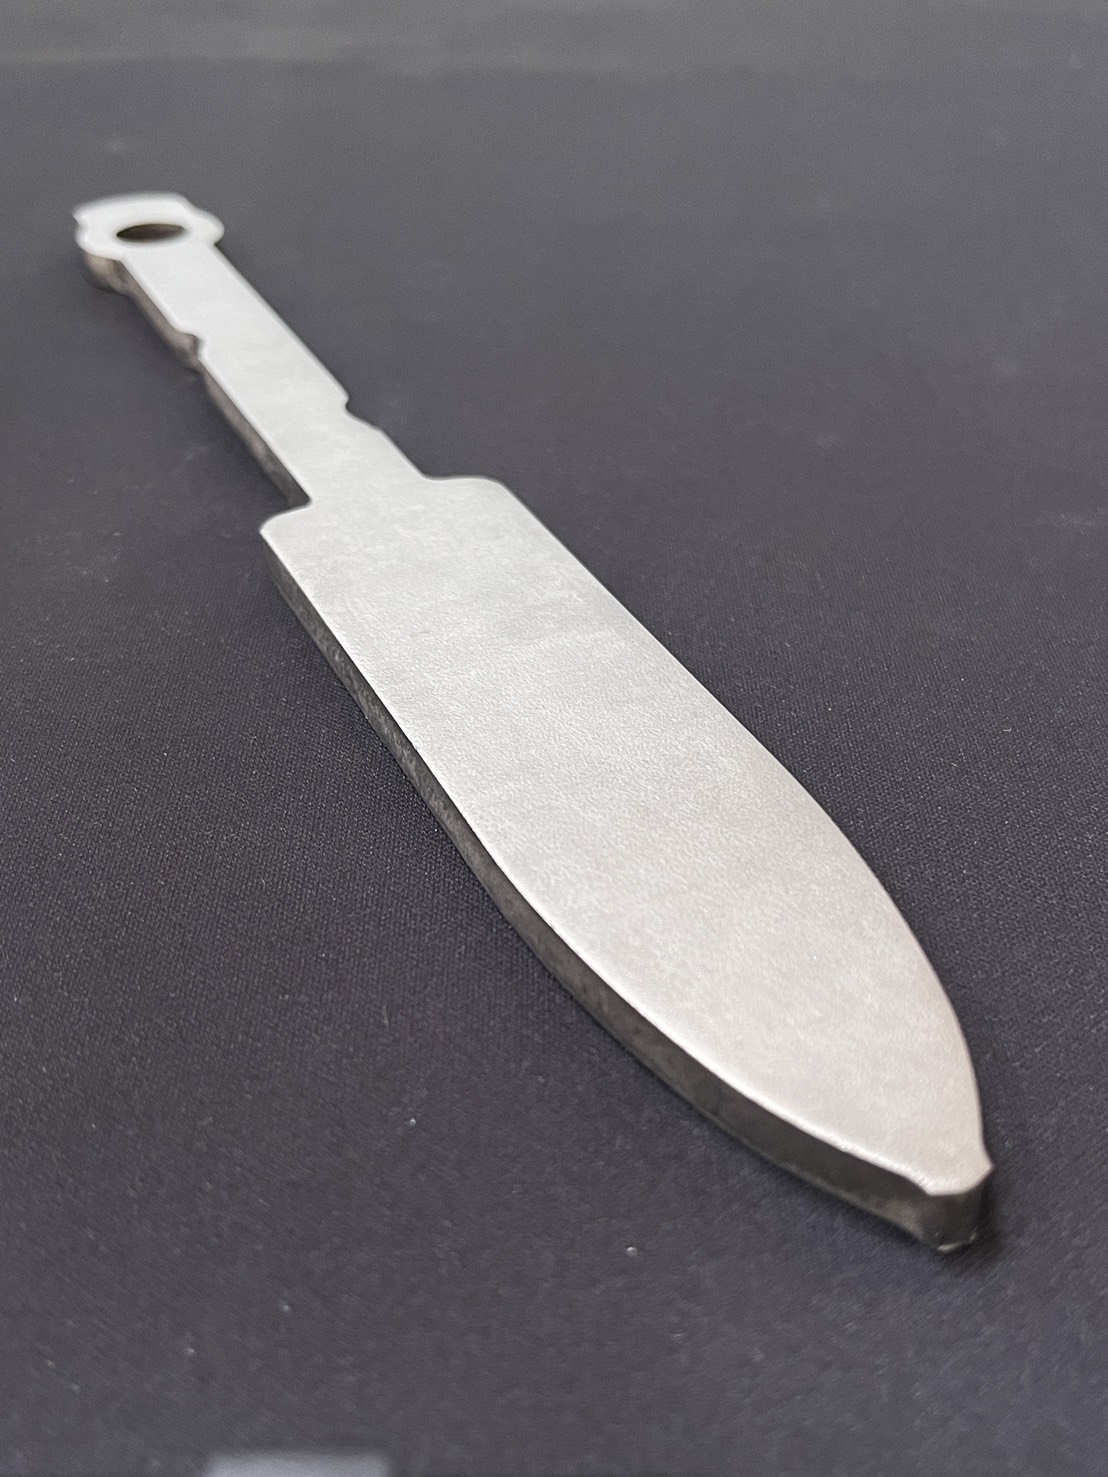
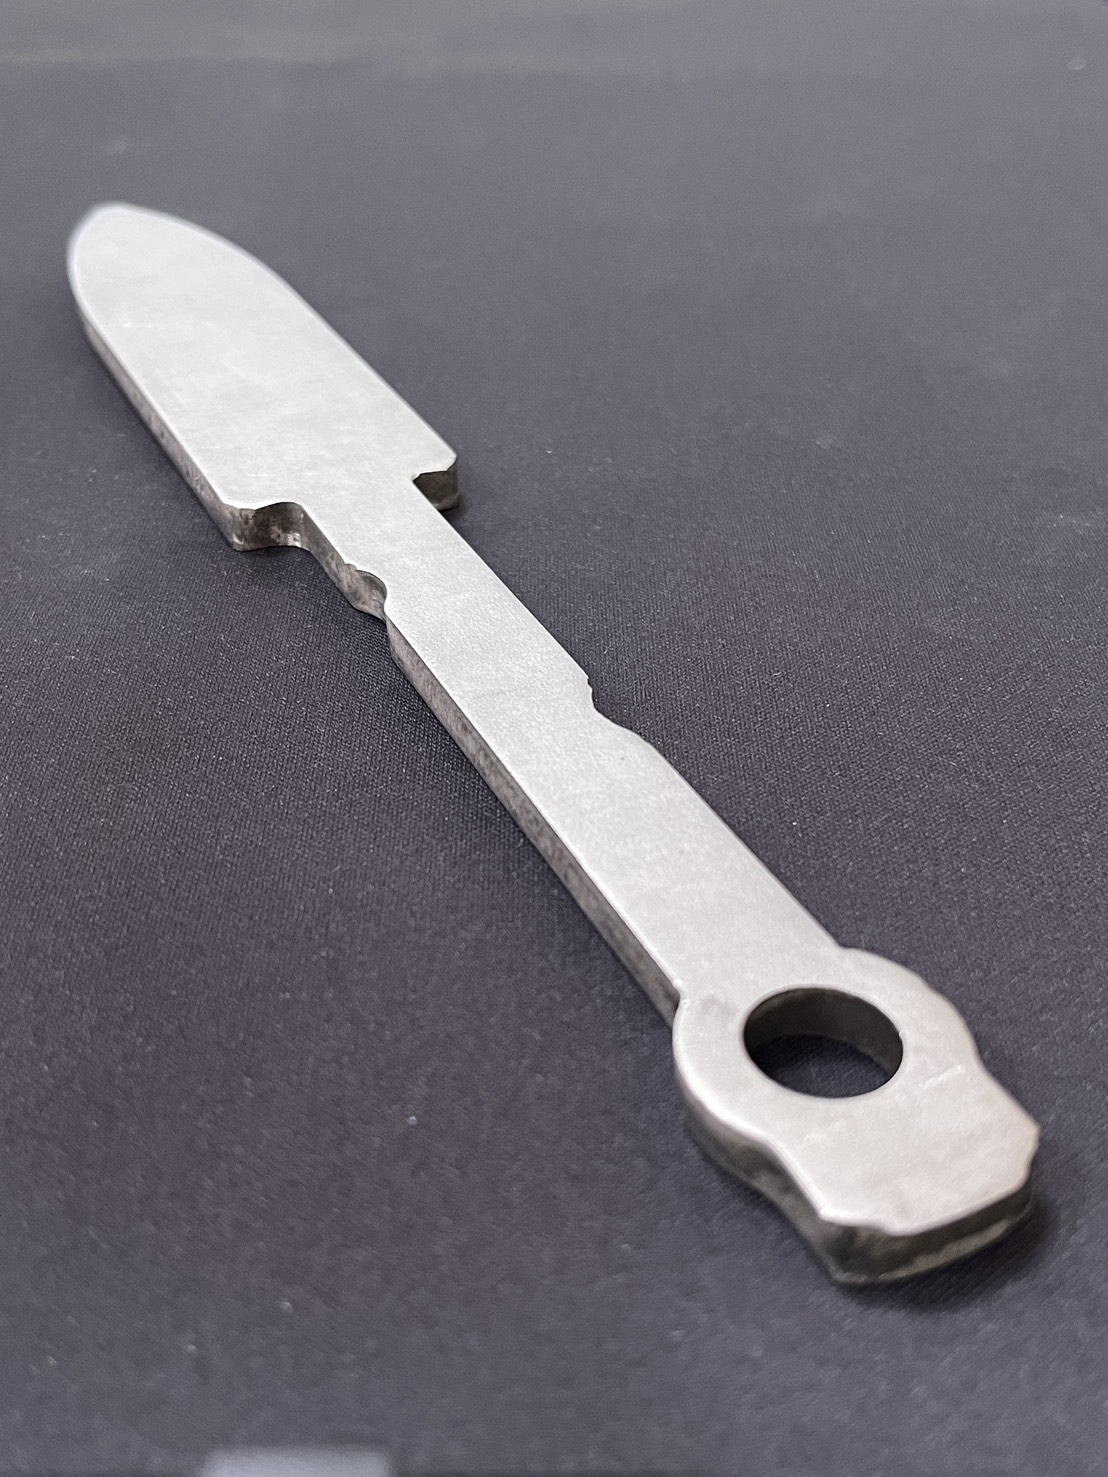
鈦合金沖壓件實例
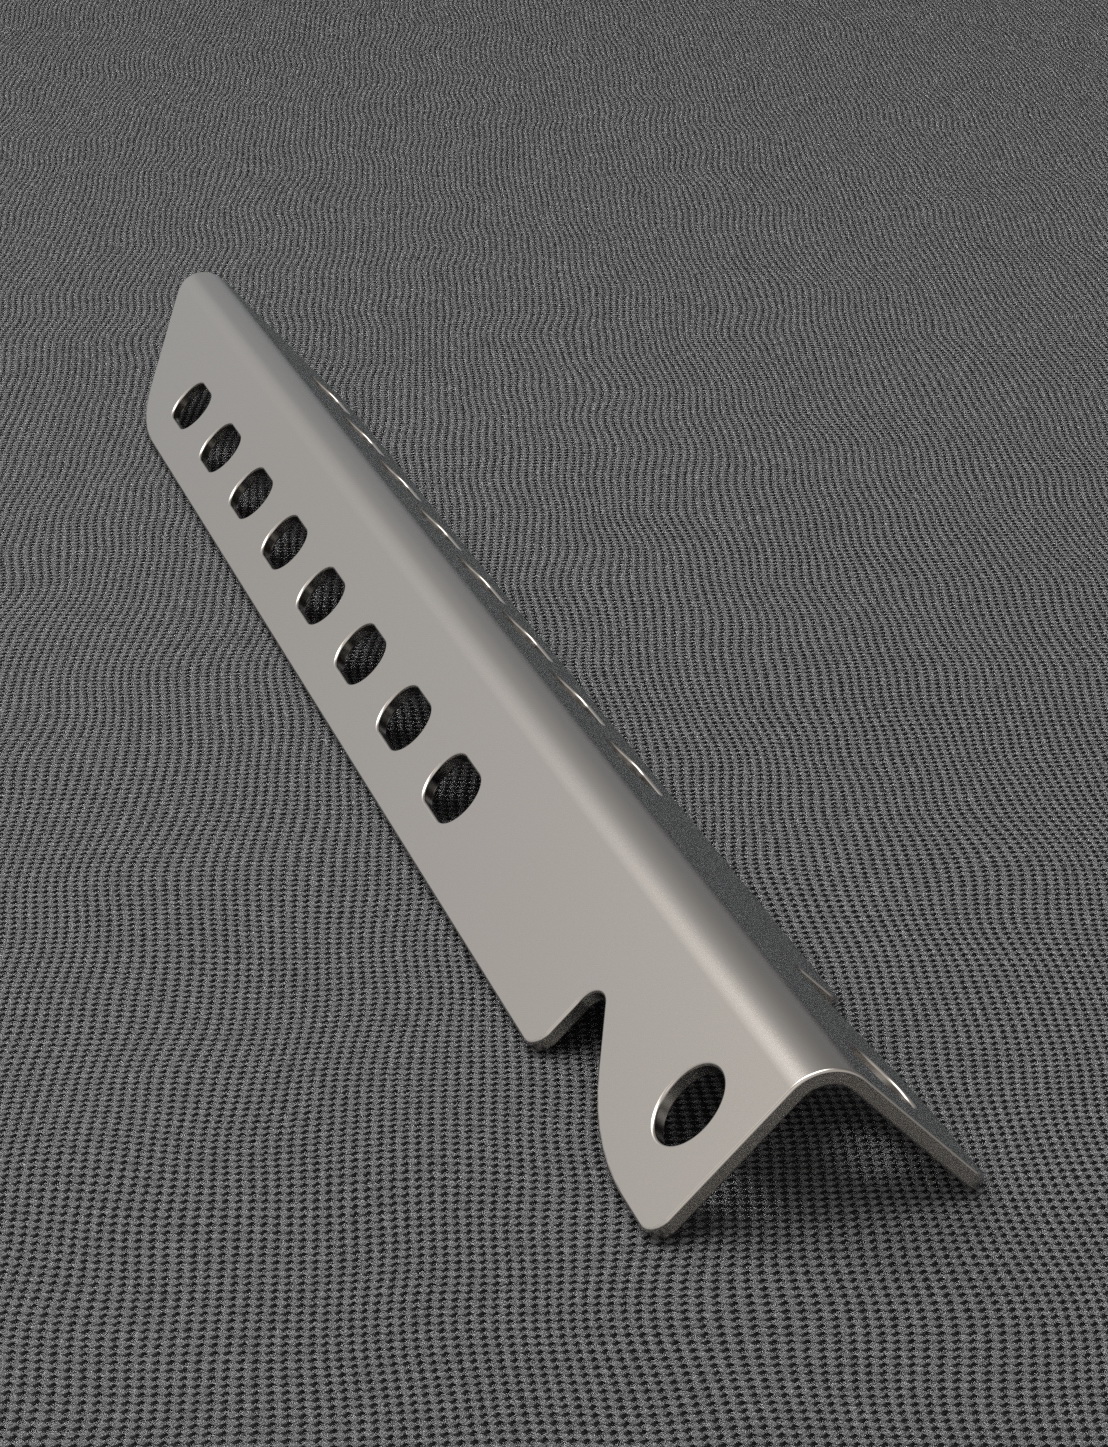
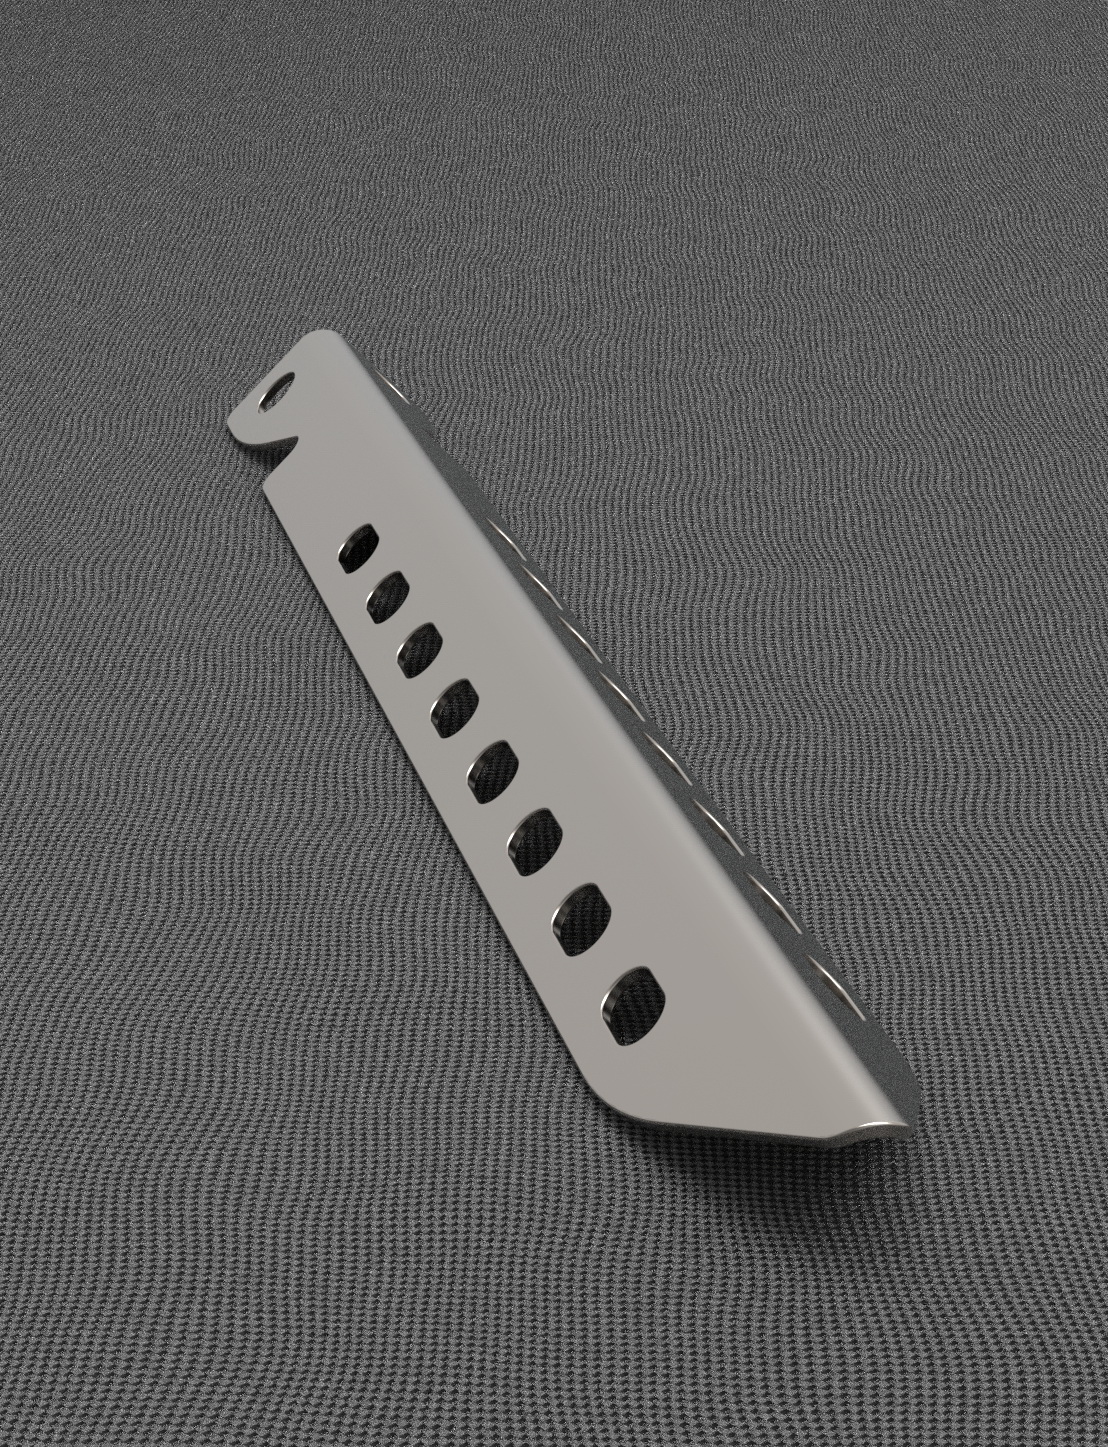
詢價請提供
圖面或 3D 檔、鈦材牌號、板厚、數量與表面處理要求。