沖壓模具製造|檢具、治具與紙塑切邊模
富合在廠內設計並製作沖壓模具、檢具與治具。多數模具用於我們自己的沖壓生產,也可單獨訂製,交給客戶在自己的產線使用。因為我們同時做模具與沖壓,設計模具時就會考慮實際量產的狀況。

模具製造流程
設計、車床、銑床加工、組裝與試模都在廠內完成;線切割、熱處理與鍍鈦由協力廠處理。
可訂製的模具與治具
- 沖壓模具:依客戶圖面與產量規劃模具形式並設計製作。
- 檢具:檢查沖壓件的外形、孔位與關鍵尺寸,讓產線快速判定合格與否。
- 治具:組裝、鉚合或二次加工時固定零件,確保位置一致。
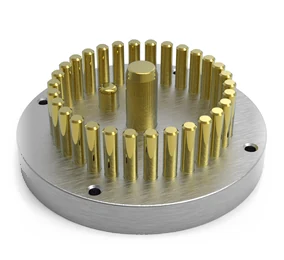
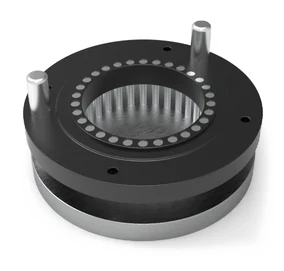
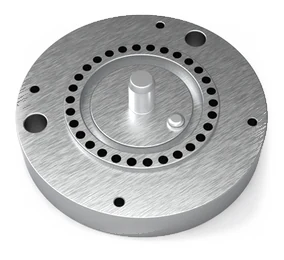
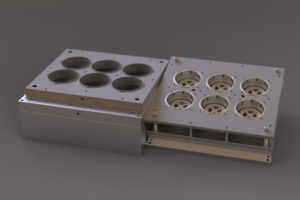
- 紙塑切邊模組:紙塑(紙漿模塑)成型品的精密切邊、開孔模具,適用紙塑杯、碗、盤與包裝。鋼製模具比一般切刀模耐用,減少換模、增加產線運轉時間。
- 泡殼模具:藥品泡殼包裝機的成型、封合、沖切模具,詳見泡殼模具。
模具設計時考量什麼?
- 材質與板厚:決定模具間隙、刃口材料與沖床噸數。
- 生產數量:數量大適合把工序集中在同一組模具,數量小則以較簡單的模具降低成本。
- 公差與毛邊要求:決定刃口精度與後續保養週期。
- 送料與取件方式:影響生產速度與作業安全。
模具材料
依沖壓材質與數量選用,常見 SKD11、SLD、DC53、SKH 與粉末高速鋼(ASP)。耐磨性越高的材料,越適合大量生產或高強度材料(例如鈦合金、不鏽鋼)。
交期
一般模具含樣品約 45 天,簡單模具最快 15 天,依複雜度而定。
常見問題
- 可以只做模具,不在富合沖壓嗎?可以,模具可單獨訂製交貨。
- 需要提供什麼才能報價?零件或模具圖面、材質與板厚、預計產量、使用的沖床或機台規格。
模具實例